
立体駐車場アフターサービス保守・是正トレンド——2026年スマートパーキング設備運用保守業界インサイト
はじめに:メンテナンス動向:「故障してから修理」から「予防重視」へ
従来の立体駐車場では、故障後の事後保全による修理が一般的であり、そこには三つの大きな課題がある。第一に、修理コストの制御不能であり、突発的な緊急修理は部品の連鎖的な損傷を引き起こしやすく、修理費用の継続的な上昇を招く。第二に、安全上の問題が顕著であり、設備が不調のまま稼働することで車両損傷や人身傷害などの安全事故を引き起こしやすい。第三に、運用収益が損なわれることであり、設備の停止は直接駐車スペースを占有し、駐車回転効率を低下させ、運用効果に影響を与える。
このような背景の下、保守モデルは「予防重視」の能動的管理へと移行しており、その核心的価値は次の三つの側面に現れている。第一に、定期的な巡回点検とメンテナンスにより潜在的な故障を事前に排除し、部品の老化を遅らせ、設備全体の使用寿命を延ばすことができる。第二に、常態的な状態監視により設備の安定稼働を実現し、源から安全リスクを回避する。第三に、計画的な保全が緊急修理に取って代わり、停止損失を削減し、設備のライフサイクル全体にわたる総合運用コストを全面的に低減する。
業界共通認識:「3-5-8」科学的メンテナンス周期体系
3年小修:摩耗部品に焦点を当て、基本機能を確保
設備ライフサイクルメンテナンス体系・第1段階|予防的点検と初期故障部品の交換
コアモジュール:リミットスイッチと近接スイッチ
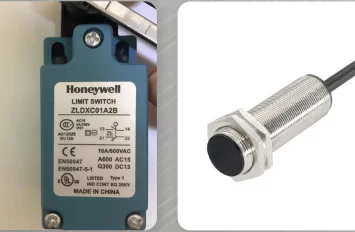
リミットスイッチと近接スイッチは設備の自動制御における「神経末端」である。前者は機械的接触により精密な位置決めを実現し、後者は電磁誘導による非接触検出を利用する。両者は共同で設備の運転の正確性と安全性を確保している。
01 点検・清掃
筐体の破損の有無および取付の確実性を点検する。機械接点の酸化皮膜やアーク痕を清掃する。検出面の油汚れ・ほこりを拭き取る。スイッチを手動で作動させ、動作の柔軟性と復帰がスムーズで引っ掛かりがないかを試験する。
02 調整・校正
スイッチとストライカー(当たり金)との作動位置を正確に校正し、位置決め精度を確保する。検出距離を実測し、公称値と比較する。偏差が過大な場合や信号が不安定な場合は、取付クリアランスを再調整するか、新品に交換する必要がある。
03 交換基準
筐体に深刻な亀裂や破損が生じた場合、または接点のアーク痕・変形により修復不能な場合。検出感度が著しく低下し、頻繁な誤作動や不作動が発生する場合。動作機構が固着し、正常機能に復帰できない場合は、直ちに交換する必要がある。
拡張モジュール:その他の主要な摩耗部品のメンテナンス
専用デジタルトルクレンチを使用し、締付トルクを正確に制御することは、設備の接続信頼性を確保する上で鍵となる。
01 外部締結部品の増し締めと緩み止め
トルクレンチを用いて標準値(例:M16高強度ボルトは260N・m以上)に従い、目視可能なすべてのボルトを増し締めする。緩み止め座金やロックナットが正常であるかを入念に点検し、長期的な振動による緩みのリスクを排除する。
02 主要センサーの清掃と校正
車両検知センサーの超音波プローブまたは赤外線プローブを清掃し、堆積したほこりや油汚れを除去する。安全ライトカーテンおよび光電バリアのレンズを拭き取り、光ビームの対射精度を校正し、検出信号が正確であることを確保する。
03 照明系統の安全点検
故障した電球またはLEDモジュールを交換し、作業視界の明瞭さを確保する。ソケット、スイッチおよび配線接続の確実性を点検し、絶縁層の劣化、破損などの電気的安全上の問題を洗い出す。
5年中修:コア部品にまで踏み込み、システムの安定性を確保
コアモジュール:電磁石と電磁ブレーキ
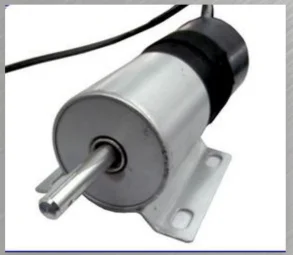
電磁石は設備の「安全ロック」として、機械システムの精密な制動と緊急ロックを確保するための鍵となる部品である。その状態は設備の運転安全性と信頼性を直接左右するため、厳格な点検と性能検証を実施しなければならない。
01 基礎点検と清掃作業
外観点検: コイル筐体に破損や過熱による変色がないこと、絶縁層に劣化がないことを確認する。
鉄心清掃: 鉄心接触面のほこり、油汚れ、錆を除去し、吸着が確実に行われるようにする。
端子増し締め: 接続端子を増し締めし、酸化被膜を除去して接触不良を防ぐ。
02 性能検証と主要指標の測定
動作試験: 吸着・釈放が迅速で遅延がなく、異音や機械的な引っ掛かりがないこと。
ギャップ測定: 鉄心とアーマチュアのギャップが均一であり、数値が設備基準に厳密に適合すること。
抵抗測定: 実測抵抗値の標準値からの偏差が10%を超える場合、コイル交換を推奨する。
トルクとライニング: 制動トルクが基準を満たし、ライニングの摩耗が50%を超えるか、ひび割れが生じた場合は強制交換する。
拡張モジュール:伝動系統の総合メンテナンス
01 チェーンとスプロケット
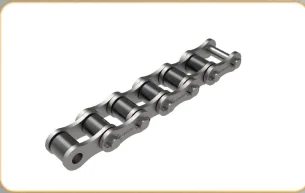
チェーンおよびスプロケット
磨损判定:チェーンの伸び率が3%を超え、またはスプロケットの歯面摩耗が元の寸法の20%を超えた場合は、直ちに交換し、異常な状態での運転を厳禁とします。
润滑规范:古いグリースを完全に除去した後、高温用専用グリースを塗布し、ピンとブッシュが十分に潤滑されていることを確認してください。
02 ワイヤーロープおよび滑車
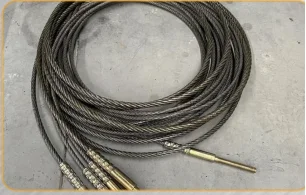
ワイヤーロープおよび滑車
安全上の交換基準:ワイヤーロープの直径摩耗量が公称直径の7%を超えた場合、断線数が規定値を超えた場合、または滑車のロープ溝の半径方向の摩耗が50%を超えた場合は、使用を中止し、直ちに廃棄・交換してください。
締結状態の確認:ロープ端部の押さえ板またはワイヤークリップの締結状態を重点的に確認し、ワイヤーロープの滑脱による重大事故を防止してください。
03 ギヤおよび軸受
状態点検:ギヤの噛み合い面を点検し、ピッチング、焼付き、亀裂および歯の欠損がないことを確認してください。軸受については、異常音や異常な温度上昇がないことを確認してください。
潤滑剤のメンテナンス:定期的に古いグリースを除去し、適切な潤滑油脂を補充することで、駆動部品の長期的かつ安定した運転を確保してください。
拡張モジュール:油圧シリンダーおよびモーターのメンテナンス
図:CNC工作機械用油圧ユニット一式
設備の「動力の心臓部」として、定期的なメンテナンスが安定稼働の基盤となります。
01 油圧シリンダー・作動油の徹底メンテナンス
重点点検:作動油の油量、色および清浄度を定期的に確認し、2~3年ごとに作動油を完全交換するとともに、フィルターエレメントも同時に交換することを推奨します。また、システム圧力が安定しているかを確認し、圧力不足による精度低下を防止してください。
シール部の点検:油圧シリンダーに油漏れがないかを確認し、予防保全としてすべてのシールリングを交換することを推奨します。また、電磁弁の作動感度および端子の締結状態を確認してください。
02 モーターおよび駆動システムのメンテナンス
状態監視:運転中に異常音がないか確認し、モーター外装に触れて温度上昇が正常範囲内であるかを確認してください。軸受を定期的に点検し、耐熱グリースを補充してください。
絶縁点検:絶縁抵抗計(メガー)を使用して絶縁抵抗を測定し、合格値は5MΩ以上とします。測定値が0.5MΩ未満の場合、モーター巻線の絶縁が著しく劣化している可能性があるため、直ちに運転を停止して点検・修理を行ってください。
8年ごとの大規模メンテナンス:システムの更新・改修により設備寿命を延長
電気制御システムの徹底メンテナンス
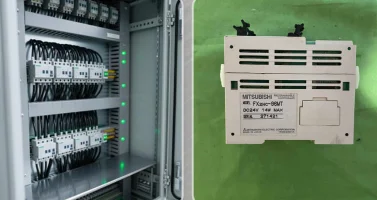
電気システムは設備の「神経ネットワーク」です。本メンテナンスでは、徹底した点検・増し締め・清掃を行い、接触不良や過熱などの潜在的なリスクを排除します。長期かつ高頻度の稼働における制御システムの安定性を確保し、生産ラインの連続稼働を確実にサポートします。
01 制御盤内部配線のメンテナンス
ケーブルの劣化確認:絶縁被覆の硬化やひび割れを確認し、劣化したケーブルを交換することで、漏電や短絡のリスクを防止します。
端子台のトルク増し締め:専用のトルクドライバーを使用して各端子を一つずつ増し締めし、緩みによる発熱を防止するとともに、確実な接続状態を確保します。
02 主要電気部品の重点点検
PLCおよびコントローラー:モジュールの放熱経路を清掃し、プログラムデータを完全にバックアップしたうえで、各I/Oポートの状態を個別にテストします。
駆動・保護機器:コンタクターの接点の焼損状態を確認し、インバーターのフィルターを清掃するとともに、コンデンサーの状態を点検します。
コアモジュール:操作インターフェースおよび安全装置
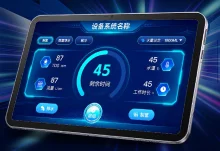
インテリジェント産業用タッチパネル端末。リアルタイムの状態監視と故障予知機能を統合
01 操作インターフェースおよび操作性の確認
端末点検:タッチパネルに無反応領域がないこと、ボタンに引っ掛かりや破損がないこと、ディスプレイにノイズや表示異常がなく、鮮明に表示されることを確認します。劣化した部品は直ちに交換してください。
非常停止テスト:すべての非常停止ボタンを各設置箇所でテストし、瞬時に動力電源を遮断できることを確認します。緊急時における物理的な安全保護機能を確実に確保します。
02 安全保護装置の検証
落下防止テスト:チェーン切断やワイヤーロープ切断を想定した故障試験を行い、落下防止装置が瞬時に作動して確実にロックできることを確認し、高所からの落下リスクを防止します。
たるみ検知:ワイヤーロープ・チェーンのたるみ検知センサーの感度を確認し、ロープやチェーンが緩んだ際にシステムが直ちに停止保護を作動させ、設備の制御不能を防止できることを確認します。
拡張モジュール:鉄骨構造の探傷検査および防錆処理
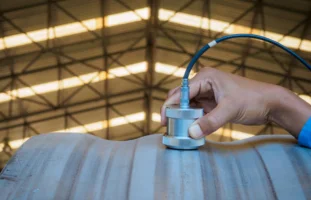
01 探傷検査および防錆処理・改修
探傷検査:超音波非破壊検査技術を用いて、主要耐荷重部材、重要溶接部および高力ボルト接合部を全面的にスキャンし、内部の微細な亀裂や未溶込みなどの隠れた欠陥を正確に特定します。
防錆補修:腐食や塗膜の剥離が発生した箇所を徹底的に除錆し、エポキシプライマーおよび防錆上塗り塗料を再塗装します。特に、隅部や水が溜まりやすい箇所の防護を重点的に強化します。
02 厳格な設備全体の負荷検証
試験基準:大規模メンテナンス完了後、無負荷運転および定格荷重の110%による満載運転試験を5回以上実施し、過酷な運転条件を想定した検証を行います。
安全性の確認:設備の運転安定性、位置決め精度および制動性能を項目ごとに検証し、非常停止、リミット、過負荷保護などの安全インターロック機能が100%有効であることを確認します。
重要な価値:鉄骨構造に潜む安全上のリスクを徹底的に排除し、厳格な試験によって設備の長期的な信頼性を確保します。生産作業における安全性を確実に支えます。
まとめ:科学的なメンテナンスが生み出す無限の価値
メンテナンスの核心的価値
安全性の確保
安全上のリスクを根本から排除し、安全対策の基盤を強化することで、ユーザーの生命および財産の安全を全面的に確保します。
コスト管理
計画的なメンテナンスにかかるコストは、故障発生後の緊急修理に比べて大幅に低く、突発的な設備停止による二次的な運営損失を効果的に回避できます。
効率向上
設備の予期せぬ停止時間を削減し、車両の入出庫効率を最適化することで、立体駐車場の運営効率を大幅に向上させます。
資産価値の向上
設備の耐用年数を効果的に延ばし、良好な運転状態を維持することで、資産の長期的な価値を継続的に高めます。
実施に向けた提案
包括的なメンテナンス記録の整備
各設備に専用の「設備健康記録」を作成し、設置状況、過去のメンテナンス、故障および修理の詳細を正確に記録します。これにより、設備のライフサイクル全体を追跡・管理できる体制を構築します。
専門的なメンテナンスチームの選定
特殊設備のメンテナンス資格を有し、十分な技術力と豊富な経験を備えた専門チームを選定し、作業の適正性と修理品質を確保します。
主要な予備部品の確保
設備の型式および使用頻度に応じて、消耗部品や制御基板などの主要予備部品を計画的に備蓄し、緊急修理時の対応時間を短縮します。
「科学的なメンテナンスは、立体駐車場の長期的な安全・安定・高効率な運用を支える基盤であり、資産価値を継続的に向上させるための重要な保障です。」